



Forsterket PVC Drop Stitch for SUP
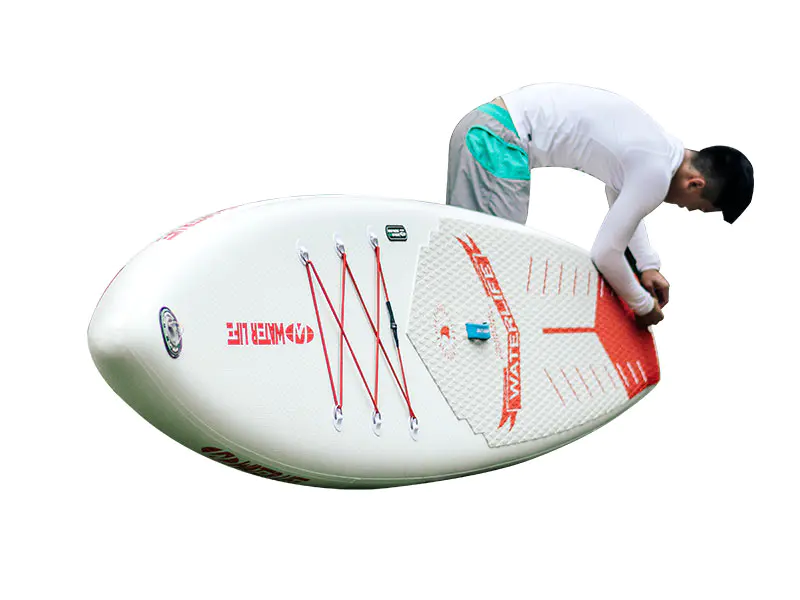
Forsterket PVC Drop Stitch for SUP is a tensioned composite fabric used in the construction of stand-up paddle board cores, decks, and hulls. The material consists of two PVC-coated polyester sheets connected by a dense array of vertical polyester yarns, typically 5,000 to 9,000 yarns per square meter. When the board is inflated, these filaments lock the top and bottom surfaces at a fixed distance, producing a rigid, planar structure at internal pressures between 12 psi and 25 psi. Reinforcement is introduced through a higher-density scrim in the base cloth, a thicker coating film, or a secondary lamination layer, which raises the puncture resistance and flexural stiffness of the finished board. The fabric is supplied in roll widths up to 2.0 m and is welded into board panels through high-frequency or hot-air processes.
Hvordan forsterkning endrer oppførselen til dropsting
Materialparametere
Hvor stoffet går i en SUP-samling
Dekkpanel
Toppsømpanelet danner stående overflate. Forsterkning her kontrollerer dekkavbøyning og støtter EVA-trekkputebindingen.
Skrogpanel
Bunnpanelet bruker samme forsterkede stoff. Beleggmasse på denne overflaten er ofte spesifisert i den øvre enden av området for å motstå slitasje fra strandutskytinger og kontakt med grunt vann.
Rail Band
Sideskinnen forbinder dekk og skrog. Forsterket PVC Drop Stitch for SUP er sveiset til PVC-belagt sideveggstoff, og skinnebåndbredden definerer bretttykkelsen og omrisset.
Nese- og haleforsterkning
Ytterligere lapper av samme stoff er sveiset ved nesen og halen for å absorbere støt og for å forankre ventil- og finneboksen.
Spørsmål om produksjon og innkjøp
Hvilket inflasjonstrykk skal det ferdige brettet testes ved?
Forsterket PVC Drop Stitch for SUP is typically pressure-tested at 1.5 times the rated service pressure before shipment. A board rated for 15 psi should be tested at 22.5 psi for a minimum of 24 hours, with pressure loss recorded. Leakage above 5% over 24 hours indicates a seam or valve issue that requires rework before the board leaves the factory.
Hvordan påvirker armeringen den ferdige platevekten?
Forsterket dropsøm legger til 15 % til 25 % til panelvekten sammenlignet med standard dropsting med samme tykkelse. For et 10'6" brett med en 120 mm kjerne, legger de forsterkede dekk- og skrogpanelene vanligvis 1,2 kg til 1,8 kg til det ferdige brettet. Produsenter bør justere skinnebåndbredden eller tilbehørsoppsettet for å kompensere for hvor målbrettets vekt er fastsatt av spesifikasjonene fra detaljhandelen.
Kan stoffet sveises med varmluft i stedet for HF?
Varmluftsveising brukes til skinnebånd og reparasjonslapper, men den primære dekk-til-skrogsømmen på forsterkede dropstitch-paneler er normalt sammenføyd med høyfrekvent sveising. Varmluftsveising av dropstingpaneler krever en tosidig oppvarmingsprosess og nøye temperaturkontroll for å unngå å kollapse den vertikale garnserien ved sømlinjen. Avskallingsstyrken bør verifiseres på en testkupong fra hvert produksjonsparti.
Hva forårsaker delaminering mellom belegget og garngruppen?
Delaminering ved garnforankringspunktene er et resultat av utilstrekkelig belegginntrengning i stoffet under produksjon eller fra overoppheting under sveising. Ankerstyrken til de vertikale garnene bør verifiseres med en uttrekkstest på en 50 mm kvadratisk prøve. Verdier under 250 N indikerer et problem med beleggvedheft i det innkommende stoffet, ikke et sveiseproblem.
Lagring og behandling
- Oppbevar ruller med forsterket PVC Drop Stitch for SUP på et tørt område ved 15°C til 25°C, lagt horisontalt på en kjernestøttet stativ. Ikke stable ruller mer enn to høye, siden kompresjon skader den vertikale garngruppen.
- La rullene nå verkstedstemperatur i 24 timer før de kuttes. Cold drop stitch-stoff er mindre ettergivende ved garnfestepunktene og kan sprekke under klipping eller panelplassering.
- Bruk en skarp roterende kutter eller CNC-skjærebord. Inspiser hver kuttkant for løst eller trukket garn før sveising; utstikkende garn forstyrrer konsolideringen av sveisesømmen.
- Hold HF-sveiseelektroder og verktøy fri for PVC-rester. Oppbygging av rester forårsaker ujevn oppvarming og lokal kollaps av dråpestingstrukturen ved sømmen.
- Oppbevar ferdige brett tømt og flatt, eller delvis oppblåst ved 5 psi, i et skyggefullt område vekk fra direkte sollys. Langvarig fulltrykkslagring i varme omgivelser akselererer tap av mykner ved de sveisede sømmene.