



Preget PVC dekorativ film
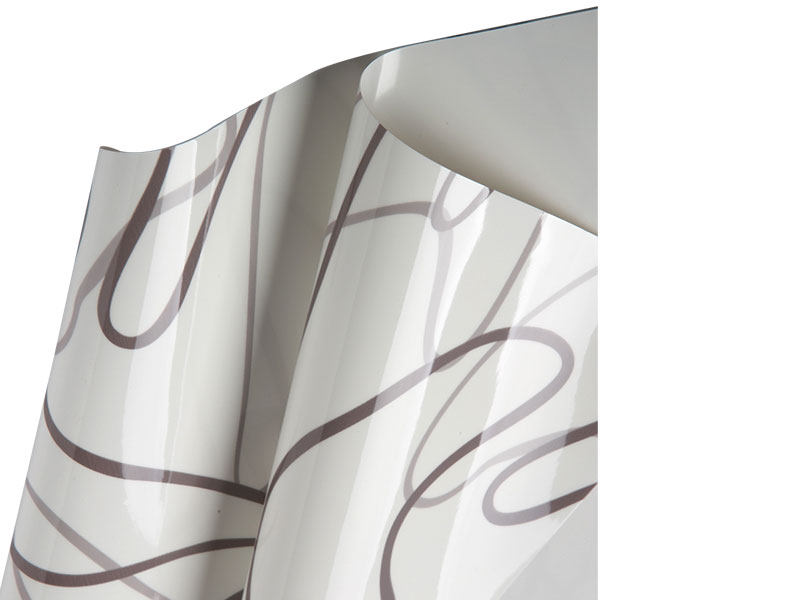
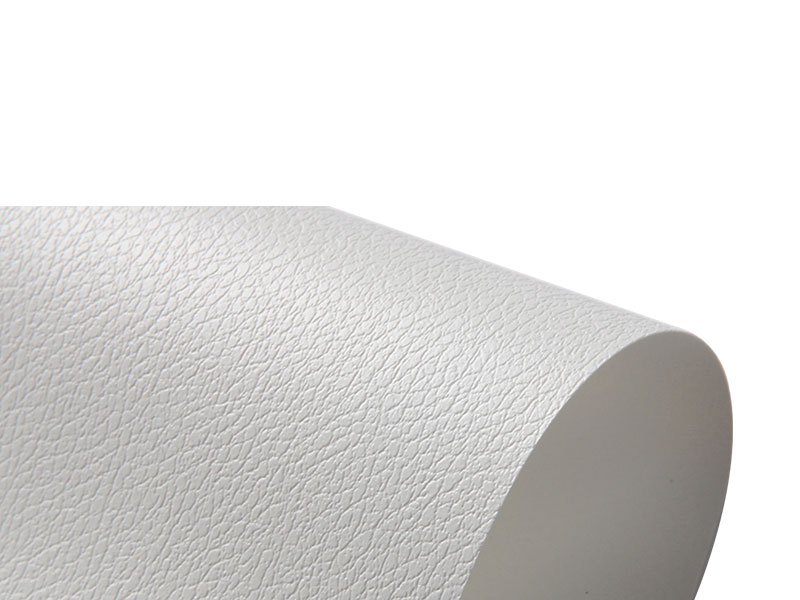
Preget PVC dekorativ film is a polyvinyl chloride surface film whose texture is produced by a patterned embossing roller during or after film formation. The relief pattern ranges from fine pore structures and wood grain channels to deep geometric and fabric textures, with emboss depth typically between 20 and 150 microns. The film is supplied in rolls of 0.10 mm to 0.60 mm thickness and is bonded to MDF, particleboard, PVC foam board, and aluminum profiles through membrane pressing, profile wrapping, flat lamination, or vacuum forming. Surface texture is the primary design variable, and the emboss pattern is either registered to a printed image or applied as a standalone tactile effect on a solid color film.
Egendefinert preging og filmprogram
Preget PVC dekorativ film is developed under an ODM/OEM arrangement. Buyers submit a texture sample, a reference photograph, or an emboss pattern file, and a matching embossing roller is produced or selected from the existing pattern bank. Thickness, base color, print registration, gloss level, and roll format are set on the same approval sheet, and the approved texture sample is retained as the reference for every subsequent production lot.
Reliefmønsterkategorier
Lange, retningsbestemte årelinjer som følger det trykte trebildet. Dybde 40 til 120 mikron, registrert innenfor /- 0,3 mm fra utskriften.
Små, tette porestrukturer som reduserer overflateglans og imiterer åpenkornede arter. Dybde 20 til 50 mikron.
Vevd relieff som gir en tekstilhåndfølelse på ensfargede filmer. Dybde 30 til 80 mikron, påført uten utskriftsregistrering.
Hevede linje- og rutemønster for funksjonsoverflater. Dybde 80 til 150 mikron, krever en tykkere basisfilm og en tilpasset formingsprosess.
Materialparametere
Prosessruter
Membranpresse
Preget PVC dekorativ film is placed over MDF or particleboard with a heat-activated adhesive and pressed under a silicone membrane. The deep emboss patterns require a matching membrane and a press cycle that allows the film to conform to the relief without flattening the texture at panel edges.
Profilinnpakning
Filmen er pakket rundt aluminium-, PVC- og MDF-profiler som brukes i dørkarmer, vinduslister og møbelkanter. Fine og middels pregede mønstre omslutter avrundede hjørner uten synlig utflating, mens dype geometriske mønstre er begrenset til større radier og flate flater.
Flat laminering
Kontinuerlige lamineringslinjer binder filmen til flate paneler ved hjelp av PU eller smeltelim. Pregeteksturen bevares ved linjehastigheter på opptil 40 m/min når niptrykket og limbeleggets vekt er satt innenfor området anbefalt for mønsterdybden.
Vakuumforming
Termoformede skapdører og interiørkomponenter bruker filmen der et forhøyet panel eller konturform må bære en tekstur over den formede overflaten. Mønsterdybden reduseres ved dype trekk, og kjøperen bør bekrefte det akseptable teksturtapet ved trekkhjørnene på en formet prøve.
Kjøpers spørsmål
Hvordan godkjennes et pregemønster før produksjon?
Kjøperen leverer en fysisk teksturprøve, en overflateskanning eller en beskrivelse av målrelieffet. En prøvefilm produseres med valgt rulle og overflatefinish, og prøven sendes som en fysisk prøve for taktil og visuell godkjenning. Den signerte prøveprøven blir hovedreferansen, og produksjonen sammenlignes med den under definert lys- og synsavstand.
Kan et nytt pregemønster utvikles fra et fotografi?
Et fotografi kan veilede mønstervalg, men det inneholder ikke nok dybdeinformasjon til å gravere en rulle direkte. Fabrikken konverterer fotografiet til en relieffmodell, velger en rulle med sammenlignbar struktur og produserer en prøvefilm. Kjøperen bør forvente at prøveteksturen tilnærmer fotografiet i stedet for å gjengi det nøyaktig, og den godkjente prøven er det som styrer produksjonen.
Hva forårsaker utflatning av preging etter laminering?
Utflatning av preging etter laminering er et resultat av for høyt nipptrykk, vekt av limbelegg over det anbefalte området, eller lamineringstemperatur i den øvre enden av prosessvinduet. Filmen mykner og relieffet faller sammen under nippen. Redusere trykk og verifisere limvekten mot spesifikasjonen for mønsterdybde løser tilstanden uten å endre filmen.
Er pregemønsteret registrert på det utskrevne bildet?
Registrering er valgfritt. Trekornfilmer produseres normalt med registrert preging slik at teksturkanalene følger de trykte kornlinjene, holdt innenfor /- 0,3 mm. Ensfargede og stoffteksturfilmer produseres med uregistrert preging fordi det ikke er noe trykt bilde å justere etter. Kjøpere bør spesifisere registrert eller uregistrert på bestillingsarket, fordi de to produksjonsrutene bruker forskjellige verktøyoppsett.
Hvordan oppfører filmen seg etter dannelse ved dype trekk?
Ved dype trekk strekker filmen seg og relieffet reduseres i det tegnede området. Fine pore- og stoffmønstre beholder mer av teksturen etter dannelse enn dype geometriske mønstre. Kjøpere som spesifiserer vakuumforming bør be om en formet prøve ved tiltenkt trekkdybde og evaluere teksturen på prøven, ikke på flatt papir.
Oppbevaring og håndteringsnotater
- Oppbevar pregede dekorative PVC-filmruller stående i et tørt rom ved 15°C til 25°C. Ikke legg ruller horisontalt, fordi relieffet er komprimert under rullevekten og utflatingen er permanent.
- La rullene nå romtemperatur i 24 timer før laminering eller forming. Kald film er mindre i stand til å tilpasse seg relieffet og gir høyere avviklingsspenning.
- Hold det beskyttende mellombladet på plass til filmen når lamineringsnippet. Støv som er fanget i pregedalene er vanskelig å fjerne og vises som lyse flekker på den ferdige overflaten.
- Rengjør ferdige overflater med en myk klut og nøytralt rengjøringsmiddel, og tørk i retning av pregekanalene. Abrasive pads og løsemiddelrens flater ut relieffet og fjerner overflatelakken.
- Ikke stable ferdige pregede paneler ansikt til ansikt uten et mellomblad. Relieffet på det ene panelet kan markere overflaten av panelet under det under belastning eller under transport.